en

Di lokasi penambangan terpencil, selang dewatering berukuran 6 inci mulai melepuh di antara liner dan jaketnya dalam minggu pertama penggunaan. Tekanan pompa berada di dalam batas normalnya, airnya bersih, namun selangnya mengalami delaminasi. Penyebab penyebabnya terletak pada pabrik pembuatannya: proses perekatan yang tidak stabil, kumpulan polimer yang sedikit lembap, atau suhu pengawetan oven yang habis. Ini adalah variabel-variabel yang harus dikontrol oleh persyaratan pembuatan selang layflat.
Panduan ini mencakup tahap produksi utama selang layflat, keputusan material yang menentukan kinerja, dan uji kendali mutu yang mencegah produk cacat sampai ke lapangan. Insinyur pabrik, tim pengadaan, dan pembeli OEM dapat menggunakannya sebagai referensi saat menyalurkan mitra pemasok seperti Taizhou Jun'an Fire Technology Co., Ltd., produsen langsung selang pemadam kebakaran, pertambangan, pertanian, dan industri.
Sekilas Proses tentang Pembuatan Selang Layflat
Pembuatan selang layflat adalah proses berurutan yang menggabungkan lapisan polimer dengan penguat tekstil, dan setiap tahap memberikan batasan pada tahap berikutnya.
- Peracikan dan pengeringan: polimer, pemlastis, penstabil, dan bahan tambahan ditimbang sesuai formula dan dicampur, kemudian dikeringkan hingga target kadar udara di bawah 0,05 persen.
- Ekstrusi liner: senyawa diekstrusi ke dalam tabung kontinu dengan profil suhu terkontrol yang menentukan ketebalan dan konsistensi dinding.
- Penguatan: benang poliester atau nilon ditenun atau dirajut di sekeliling lapisan; ketegangan benang dan kepadatan tenunan mengatur tingkat tekanan selang.
- Laminasi dan adhesi: lapisan perekat mengikat liner ke tulangan di bawah kendali berat lapisan, panas, dan tekanan gigitan.
- Pengawetan: selang yang dilaminasi melewati zona pengawetan yang menghubungkan polimer dan menstabilkan ikatan.
- Penyelesaian dan inspeksi: selang dipotong memanjang, dipasangi berpasangan, dicetak dengan spesifikasi, dan diperiksa sesuai dengan gerbang QC akhir.
Pemilihan Bahan: Gerbang Kualitas Pertama
Empat kelompok liner mendominasi produksi selang layflat: PVC, TPU, EPDM, dan karet alam. Bahan pelapis menentukan tekanan kerja, ketahanan terhadap bahan kimia, kisaran suhu, dan toleransi abrasi, sehingga pemilihan harus sesuai dengan tugas yang dimaksudkan, bukan harga pembelian saja.
PVC adalah standar untuk irigasi dan dewatering umum karena menyeimbangkan biaya, kekakuan, dan ketahanan terhadap bahan kimia. TPU lebih disukai untuk pertambangan dan transfer abrasif, EPDM untuk udara panas dan paparan ozon, dan karet alam untuk kebakaran dengan momen tinggi dan layanan industri. Untuk perbandingan ukuran dan kinerja yang lebih mendalam, lihat kami Panduan pemilihan selang layflat PVC .
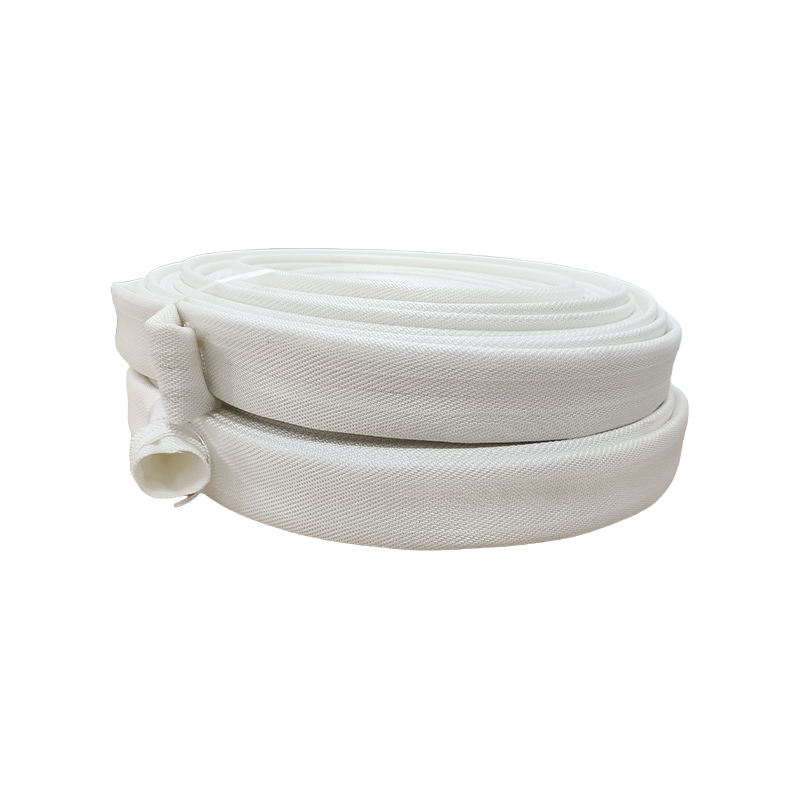
 Selang Layflat Kanvas Berlapis PVC untuk Pengiriman Kebakaran dan Air Pertanian Selang yang ringan namun kuat ini jaket memadukan poliester dengan lapisan PVC halus, mengurangi hilangnya terjadinya dan memungkinkan penyimpanan kompak. Cocok untuk proteksi kebakaran dan irigasi, dengan opsi penyimpanan Storz di dalamnya. Lihat Produk →
| Properti | PVC | TPU | EPDM | karet alam |
| Tekanan kerja yang khas | 4-10 pisau | 6-16 pisau | 5-15 pisau | 4-10 pisau |
| Kisaran suhu | -5 hingga 60 °C | -40 hingga 80 °C | -40 hingga 120 °C | -20 hingga 70 °C |
| Ketahanan terhadap abrasi | Sedang | Tinggi | Sedang-tinggi | Tinggi |
| Aplikasi khas | Irigasi, dewatering | Pertambangan, ladang minyak | Udara panas, bahan kimia | Kebakaran, pertanian |
Tahapan Produksi Inti dan Pengendalian Proses
Ekstrusi, penguatan, dan laminasi adalah tiga tahap produksi yang menjadi permulaan sebagian besar cacat selang layflat, dan masing-masing tahap memerlukan pemantauan parameter tertentu.
Ekstrusi dan Peracikan
Kelembapan pada batch polimer merupakan penyebab utama terjadinya lecet pada liner. Target kelembapan 0,05 persen atau lebih rendah harus diterapkan, terutama untuk senyawa berbahan dasar TPU dan nilon. Suhu barel, kecepatan sekrup, dan pemusatan cetakan pada setiap permulaan shift, dengan ketebalan dinding diperiksa dengan pengukur laser in-line.
Penguatan dan Tenun
Penguatan tekstil memikul sebagian besar beban tekanan internal. Ketegangan benang harus seragam di semua ujung; variasi di atas 10 persen menciptakan zona lemah yang menurunkan tekanan ledakan. Kepadatan tenunan memantau dalam pick per inci, dan penyimpangan apa pun di luar spesifikasi akan menghentikan alat tenun.
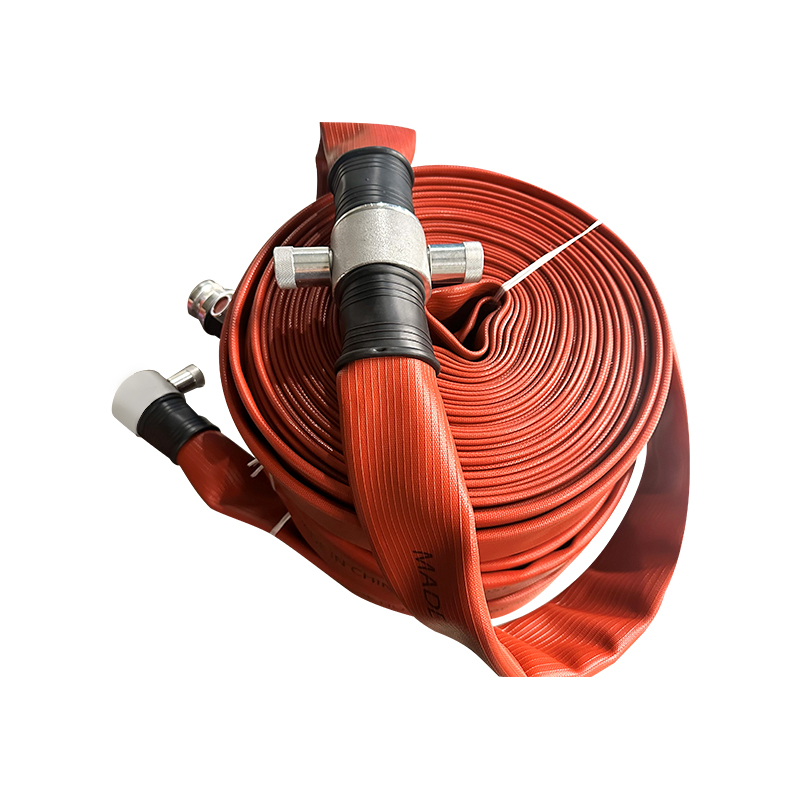
 Selang Datar Kanvas Serat Berlapis EPDM untuk Pemadam Kebakaran dan Penggunaan Industri Dilengkapi interior EPDM untuk stabilitas termal dan ketahanan ozon, selang ini tetap fleksibel pada suhu ekstrem sementara jaket poliester tenunan menangani tekanan dan abrasi, sehingga cocok untuk aplikasi kebakaran dan industri yang berat. Lihat Produk →
Laminasi dan Curing
Berat lapisan perekat biasanya berkisar antara 30 dan 50 gram per meter persegi untuk selang layflat industri. Terlalu rendah, kekuatan pengelupasan akan menurun; terlalu tinggi, dan perekat merembes ke dalam jaket. Tekanan gigitan dan suhu oven dicatat secara terus menerus, dan profil pengawetan divalidasi dengan uji ledakan sampel pada akhir setiap proses produksi. Untuk pemaparan panas dan bahan kimia, konstruksi EPDM berlapis mengikuti urutan laminasi yang sama dengan profil pengawetan vulkanisasi khusus untuk bahan kimia EPDM.
Persyaratan Pengujian Kendali Mutu
Selang layflat belum siap untuk dikirim sampai selang tersebut telah membersihkan gerbang tekanan hidrostatis, adhesi, dimensi, dan inspeksi visual.
Program QC produksi mencakup pengujian berikut:
- Uji bukti hidrostatis: 1,5 kali tekanan kerja diukur, ditahan selama 5 menit, tanpa bocor atau berhenti yang terlihat.
- Uji tekanan ledakan: minimal 3 kali tekanan kerja; rasio yang lebih rendah menunjukkan kelemahan struktural pada tulangan atau laminasi.
- Uji adhesi kupas: strip liner ditarik dari tulangan; nilai minimum yang diterima adalah 2 N/mm untuk selang industri.
- dimensi pengukuran: toleransi diameter dalam /-2 persen dan toleransi ketebalan dinding /-10 persen.
- Inspeksi visual dan kekusutan: tidak ada lecet, lubang kecil, atau tenunan tidak rata, dan selang harus kembali ke bentuk rata setelah dilipat berulang kali.
Cacat Produksi yang Umum dan Cara Menyeringnya
Sebagian besar kegagalan lapangan di selang layflat disebabkan oleh salah satu dari empat cacat produksi: delaminasi, melepuh, ketebalan dinding tidak rata, atau distorsi tenunan. Masing-masing memiliki akar permasalahan spesifik dan kontrol terkait di pabrik.
| Cacat | Akar alasannya | Metode deteksi | Pencegahan |
| Delaminasi | Berat lapisan perekat rendah, kelembapan | Tes kupas, tes pecah | Verifikasi berat perekat, pengeringan |
| Melepuh | Kelembapan dalam polimer, udara terperangkap | Uji visual dan hidrostatik | Pengeringan bahan, degassing |
| Ketebalan dinding tidak rata | Ketidaksejajaran cetakan, penyimpangan suhu | Pengukur laser, mikrometer | Kalibrasi mati pada setiap shift |
| Menunun distorsi | Variasi tegangan benang, keausan alat tenun | Visual, tes meledak | Pemantauan ketegangan pada alat tenun |
Apa yang Harus Diverifikasi Pembeli Sebelum Melakukan Pemesanan
Pembeli harus memverifikasi catatan pengujian, standar produksi, dan penyesuaian kemampuan sebelum berkomitmen pada mitra pemasok, karena biaya kegagalan selang jauh lebih tinggi dibandingkan penghematan dari penawaran yang rendah.
- Mintalah sertifikat uji batch yang mencakup tekanan hidrostatis, tekanan pecah, dan kekuatan pengelupasan untuk tingkat produk bertahan yang ingin Anda pesan.
- Konfirmasikan standar mana yang mengatur produksi: EN 14540, NFPA 1962, atau spesifikasi internal yang terdokumentasi dengan kriteria penerimaan yang dinyatakan dengan jelas.
- Verifikasi bahwa pemasok mengoperasikan jalur ekstrusi dan tenunnya sendiri, daripada menjual kembali gulungan impor di bawah labelnya sendiri.
- Mewajibkan pengujian sampel pra-pengiriman dan verifikasi laboratorium independen untuk aplikasi kritis atau bertekanan tinggi.
 Selang Layflat TPU Tugas Berat untuk Aplikasi Irigasi dan Abrasi Tinggi Selang ini menggunakan ekstrusi TPU melalui tenunan untuk struktur yang kuat, ringan, dan tahan kusut. Bahan ini tahan terhadap sinar UV, minyak, dan abrasi, sehingga ideal untuk irigasi, konstruksi, dan transmisi udara yang sulit di mana PVC atau karet mungkin rusak. Lihat Produk →
Produsen langsung dengan produksi internal dan departemen perdagangan internasional dapat menyediakan dokumentasi ini secara efisien. Taizhou Jun'an Fire Technology Co., Ltd., yang berbasis di Provinsi Jiangsu dekat Shanghai, memproduksi PVC, TPU, EPDM, dan selang layflat berlapis karet alam di pabriknya sendiri, dan mendukung kustomisasi OEM dan ODM. Menjelajahi rangkaian produk lengkap di situs web perusahaan .
Pertanyaan yang Sering Diajukan
Apa mode kegagalan paling umum pada selang layflat?
Delaminasi antara liner dan tulangan adalah modus kegagalan yang paling umum. Hal ini disebabkan oleh daya rekat yang tidak memadai selama laminasi, kelembaban yang berlebihan pada polimer, atau kualitas perekat yang salah, dan tampak seperti lecet atau kesenjangan lapisan di bawah tekanan.
Tes tekanan apa yang harus dilakukan oleh produsen selang layflat?
Uji tahan hidrostatis pada 1,5 kali tekanan kerja diukur dan uji ledakan pada atau di atas 3 kali tekanan kerja. Keduanya harus didokumentasikan per batch produksi dan tersedia bagi pembeli berdasarkan permintaan.
Bagaimana cara verifikasi adhesi liner-ke-reinforcement?
Metode standarnya adalah uji kupas 180 derajat pada potongan selang. Kekuatan pengelupasan minimal 2 N/mm biasanya diperlukan untuk selang industri layflat. Di bawah nilai tersebut, delaminasi kemungkinan besar terjadi di bawah tekanan siklik atau pelenturan berulang.
Bisakah selang layflat dibuat dengan kopling dan panjang khusus?
Ya. Pabrikan langsung dapat menyesuaikan ketebalan, kepadatan tulangan, dan panjang, serta dapat menyesuaikan dengan standar regional termasuk tipe Storz, Camlock, Amerika, dan instan. Produksi OEM dan ODM adalah layanan standar di Taizhou Jun'an Fire Technology Co., Ltd.